
 专业的模具技术实训
咨询服务热线:
0769-85394529软件已经学了一段时间。
常用命令会了。
刀路也能画出来。
甚至简单的案例也能完成。
可真正面对一张图纸、一个真实零件时,却突然不知道该从哪里开始。
不是不会点按钮。
而是不知道该怎么思考。
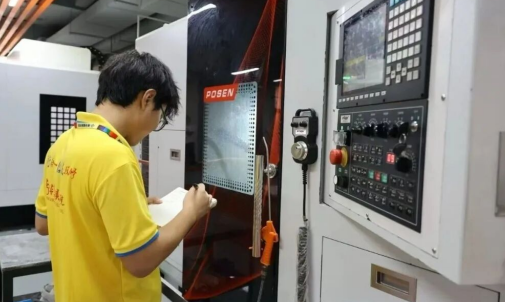
这也是很多人学习CNC编程最容易遇到的一道坎——会软件,却不会做加工判断。
不少人认为,CNC编程就是把零件导入软件,然后生成刀路。
事实上,这只是最后一步。
真正的编程工作,从拿到图纸的那一刻就已经开始了。
编程工程师首先思考的,不是软件怎么操作,而是:
这个零件应该先加工哪里?
哪些位置需要先开粗?
哪些位置必须留余量?
哪些部位容易产生变形?
哪些位置加工难度最大?
这些问题,没有一个是软件能够自动告诉你的。
它们都需要编程人员根据加工经验和工艺知识做出判断。
所以,真正的编程,本质上是在做一连串加工决策。
很多刚接触CNC的人会发现一个现象。
同样一张图纸。
不同工程师编出来的程序可能完全不同。
有人加工时间更短。
有人表面效果更好。
有人刀具磨损更少。
也有人程序运行更稳定。
为什么?
因为真正拉开差距的,不是软件熟练程度。
而是加工思路。
优秀的编程工程师,会在编程之前,就已经把整个加工过程在脑子里“演练”了一遍。
他们知道每一步为什么这样安排。
也知道每一个选择背后的原因。
这,就是加工判断能力。
很多初学者学习软件时。
最喜欢问的一句话就是:
“老师,这里应该用哪把刀?”
其实,没有一把刀适合所有零件。
刀具选择,需要综合考虑很多因素。
材料是什么?
加工余量是多少?
加工位置深不深?
曲面复杂吗?
有没有干涉风险?
加工效率要求高不高?
真正的编程工程师,不是记住别人用什么刀。
而是知道为什么用这把刀。
只有理解了加工原理。
面对不同零件,才能灵活调整。
还有一个容易被忽略的问题。
就是加工顺序。
很多人一开始编程。
想到什么就加工什么。
实际上,企业编程不是这样工作的。
粗加工的目标,是快速去除余量,提高效率。
精加工的目标,是保证尺寸、精度和表面质量。
如果顺序安排不合理。
不仅效率会下降。
还可能导致刀具损坏、零件变形,甚至直接报废。
因此。
加工顺序,不是经验之外的“附加知识”。
而是编程工作的核心内容。
不少人觉得。
软件里面刀路模拟没问题,程序就没有问题。
但真正进入工厂以后才发现。
程序输出之后。
还有后处理。
还要结合机床系统。
还要检查坐标、刀补、加工参数。
最后还要经过上机验证。
任何一个细节没有处理好。
都有可能影响加工结果。
所以。
真正的编程学习,不应该停留在软件界面。
而应该一直走到设备旁。
只有经历完整的加工流程。
才能真正理解程序为什么这样写。
很多人把学习重点全部放在软件上。
其实,软件只是起点。
真正完整的学习路径应该是:
先掌握软件操作。
再理解加工工艺。
建立加工判断能力。
结合真实案例分析加工方案。
最后通过上机实训,验证程序效果。
只有这样。
知识才能真正变成能力。
进入企业以后。
面对各种不同的零件。
才能独立分析、独立编程、独立解决问题。
这些年,青华在CNC编程教学中,一直强调一件事:
软件可以学会,但加工思维必须练出来。
因此,课程不仅包含UG/PowerMill等软件操作。
更注重图纸分析、工艺规划、刀具应用、刀路设计、后处理以及上机实训。
学生不仅知道软件怎么用。
更知道为什么这样编。
为什么这样加工。
为什么企业会这样安排工艺。
因为企业真正需要的,从来不是一个会点软件的人。
而是一个能够根据零件情况,做出正确加工判断的编程工程师。
最大的难点,从来不是软件。
而是加工逻辑。
当你面对一个零件时。
知道先加工哪里。
知道刀具如何选择。
知道粗加工、精加工怎样安排。
知道后处理和上机需要注意什么。
这时候,你学到的就不再只是软件。
而是真正的岗位能力。
软件,让你学会操作。
工艺,让你学会思考。
实训,才能让你真正成长为一名CNC编程工程师。
填写下面表单即可预约申请免费试听!怕钱不够?可就业挣钱后再付学费! 怕学不会?助教全程陪读,随时解惑!担心就业?一地学习,可全国推荐就业!


